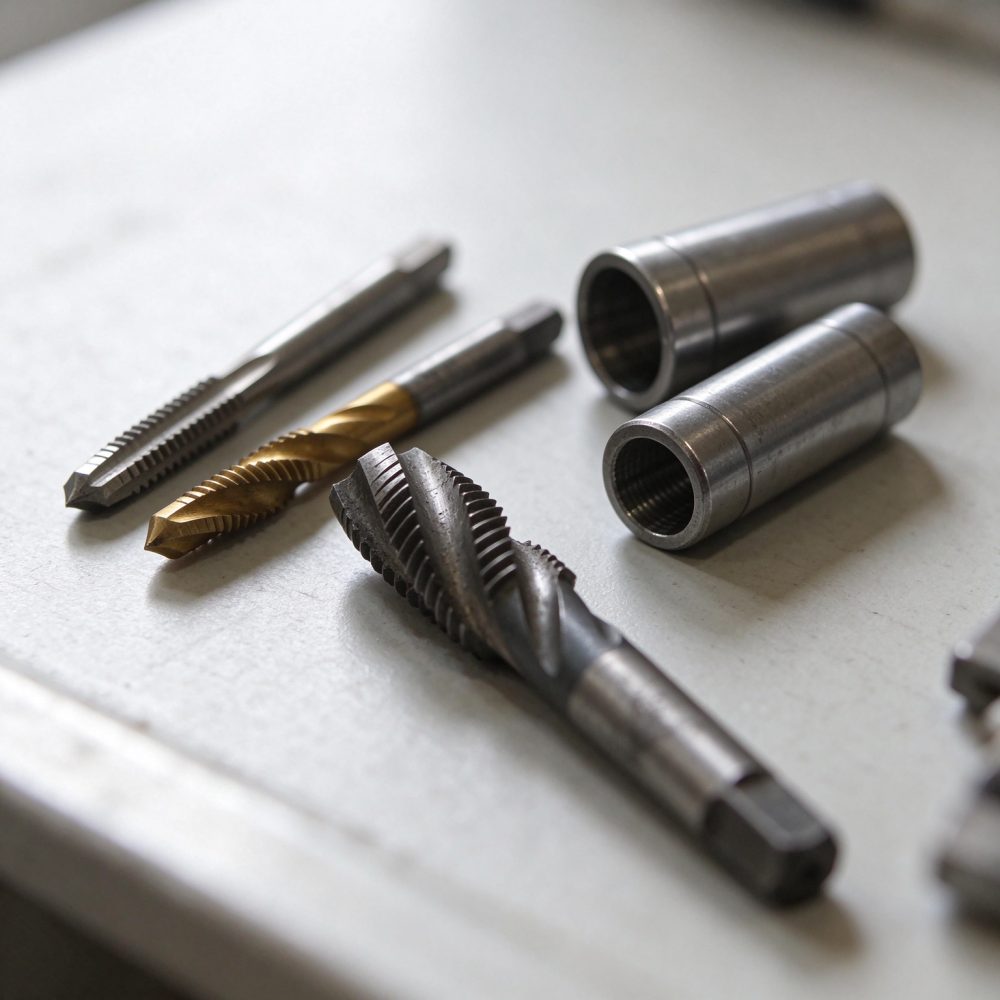
客户反映攻出来的螺纹偏、通规不过,先别怀疑机器精度,十有八九是夹头的问题。夹头是主轴和丝锥之间唯一的一环,它不正,丝锥就不正。
刚性夹头还是扭力夹头
刚性夹头夹得紧、同心度好,适合 M16 以上的大螺纹,但没保护,卡住就断锥。扭力夹头有过载打滑,适合 M12 以下,代价是同心度略差、正常切削时也可能轻微打滑。小螺纹用扭力夹头,大螺纹用刚性夹头,这是常规搭配。
扭力调多少
没有统一数值,按丝锥规格和材料试。原则是:正常攻丝时不打滑,丝锥卡住时先打滑而不是先断。M6 以下调小,M12 以上调大;不锈钢、深孔适当加大一档。
装夹要注意
- 锥面、方孔擦干净,一点铁屑就会导致偏摆。
- 丝锥柄方头要完全进入方孔,露出一点就会受力不均。
- 夹头装上主轴后用手转一圈,看丝锥尖有没有画圈,画圈就是不同心。
什么时候换
夹持面磨出沟槽、扭力调到最大还打滑、装上去明显偏摆,这三种情况别修,直接换。夹头是消耗件,价格不高,拖着用会废工件。