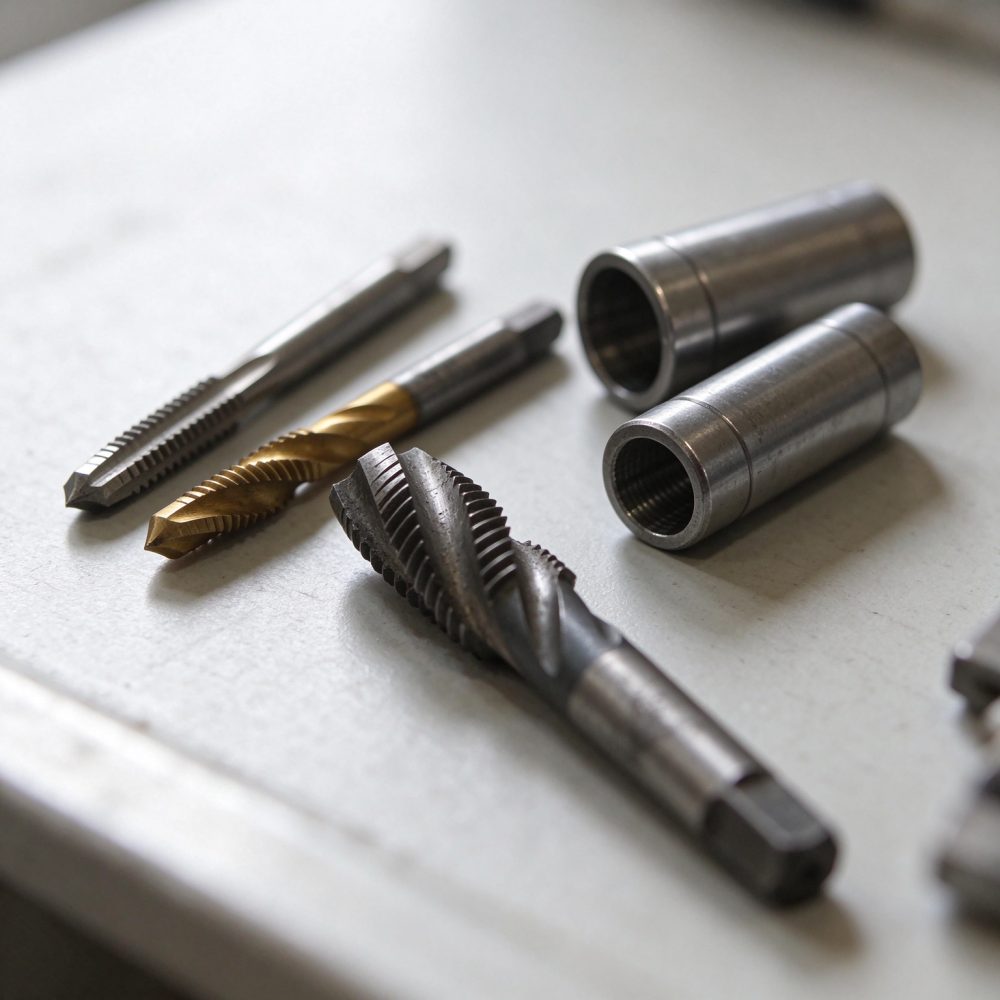
丝锥断在孔里,取出来费半天劲,工件还可能报废。断锥的原因基本集中在下面五处,按顺序查比换贵丝锥管用。
1. 底孔尺寸不对
底孔太小,丝锥切削量过大,扭矩上去了就断。M8×1.25 的底孔一般 6.7–6.8mm,铸铁可以取小一点,不锈钢要取大一点。钻头磨钝了钻出来的孔偏小,也会出这问题。
2. 转速和进给不匹配
转速太高,丝锥温度上来,刃口退火变钝;转速太低,切削不连续,容易积屑。钢件一般 200–400 r/min,铝件可以到 600 以上,不锈钢压低到 100–200,具体看丝锥材质和涂层。
3. 夹头打滑或不同心
夹头夹不紧,攻到一半丝锥打滑,重新咬入时牙型就乱了,扭矩瞬间上升。夹头磨损、接口不同心都会这样,换个夹头试试最直接。
4. 排屑不畅
盲孔攻丝,切屑出不来,越攻越紧。用螺旋槽丝锥、适当退刀断屑,或者改用挤压丝锥,情况会好很多。攻深孔时每攻几个牙退一次,不要一口气到底。
5. 孔深和限位没设对
行程限位调得太深,丝锥攻到孔底还在往下走,必断。盲孔要把限位调浅,留两三个牙的余量,靠手感或深度设定控制。
还有两个容易忽略的
工件装夹不牢,攻丝时工件跟着动,丝锥受侧向力;切削液没加或者加错,不锈钢干攻基本等于自杀。这两条占的比例也不小。